处理厂
日处理原料气 300 万方,经预处理、增压、MDEA 脱酸、TEG 脱水,产出合格商品气外输,工艺稳定可靠。
处理工艺流程
预处理
脱除游离水、凝液及固体杂质
增压
提升至脱酸单元所需工况压力
脱酸
MDEA溶液吸收脱除酸性组分
脱水
TEG脱水降低天然气水露点
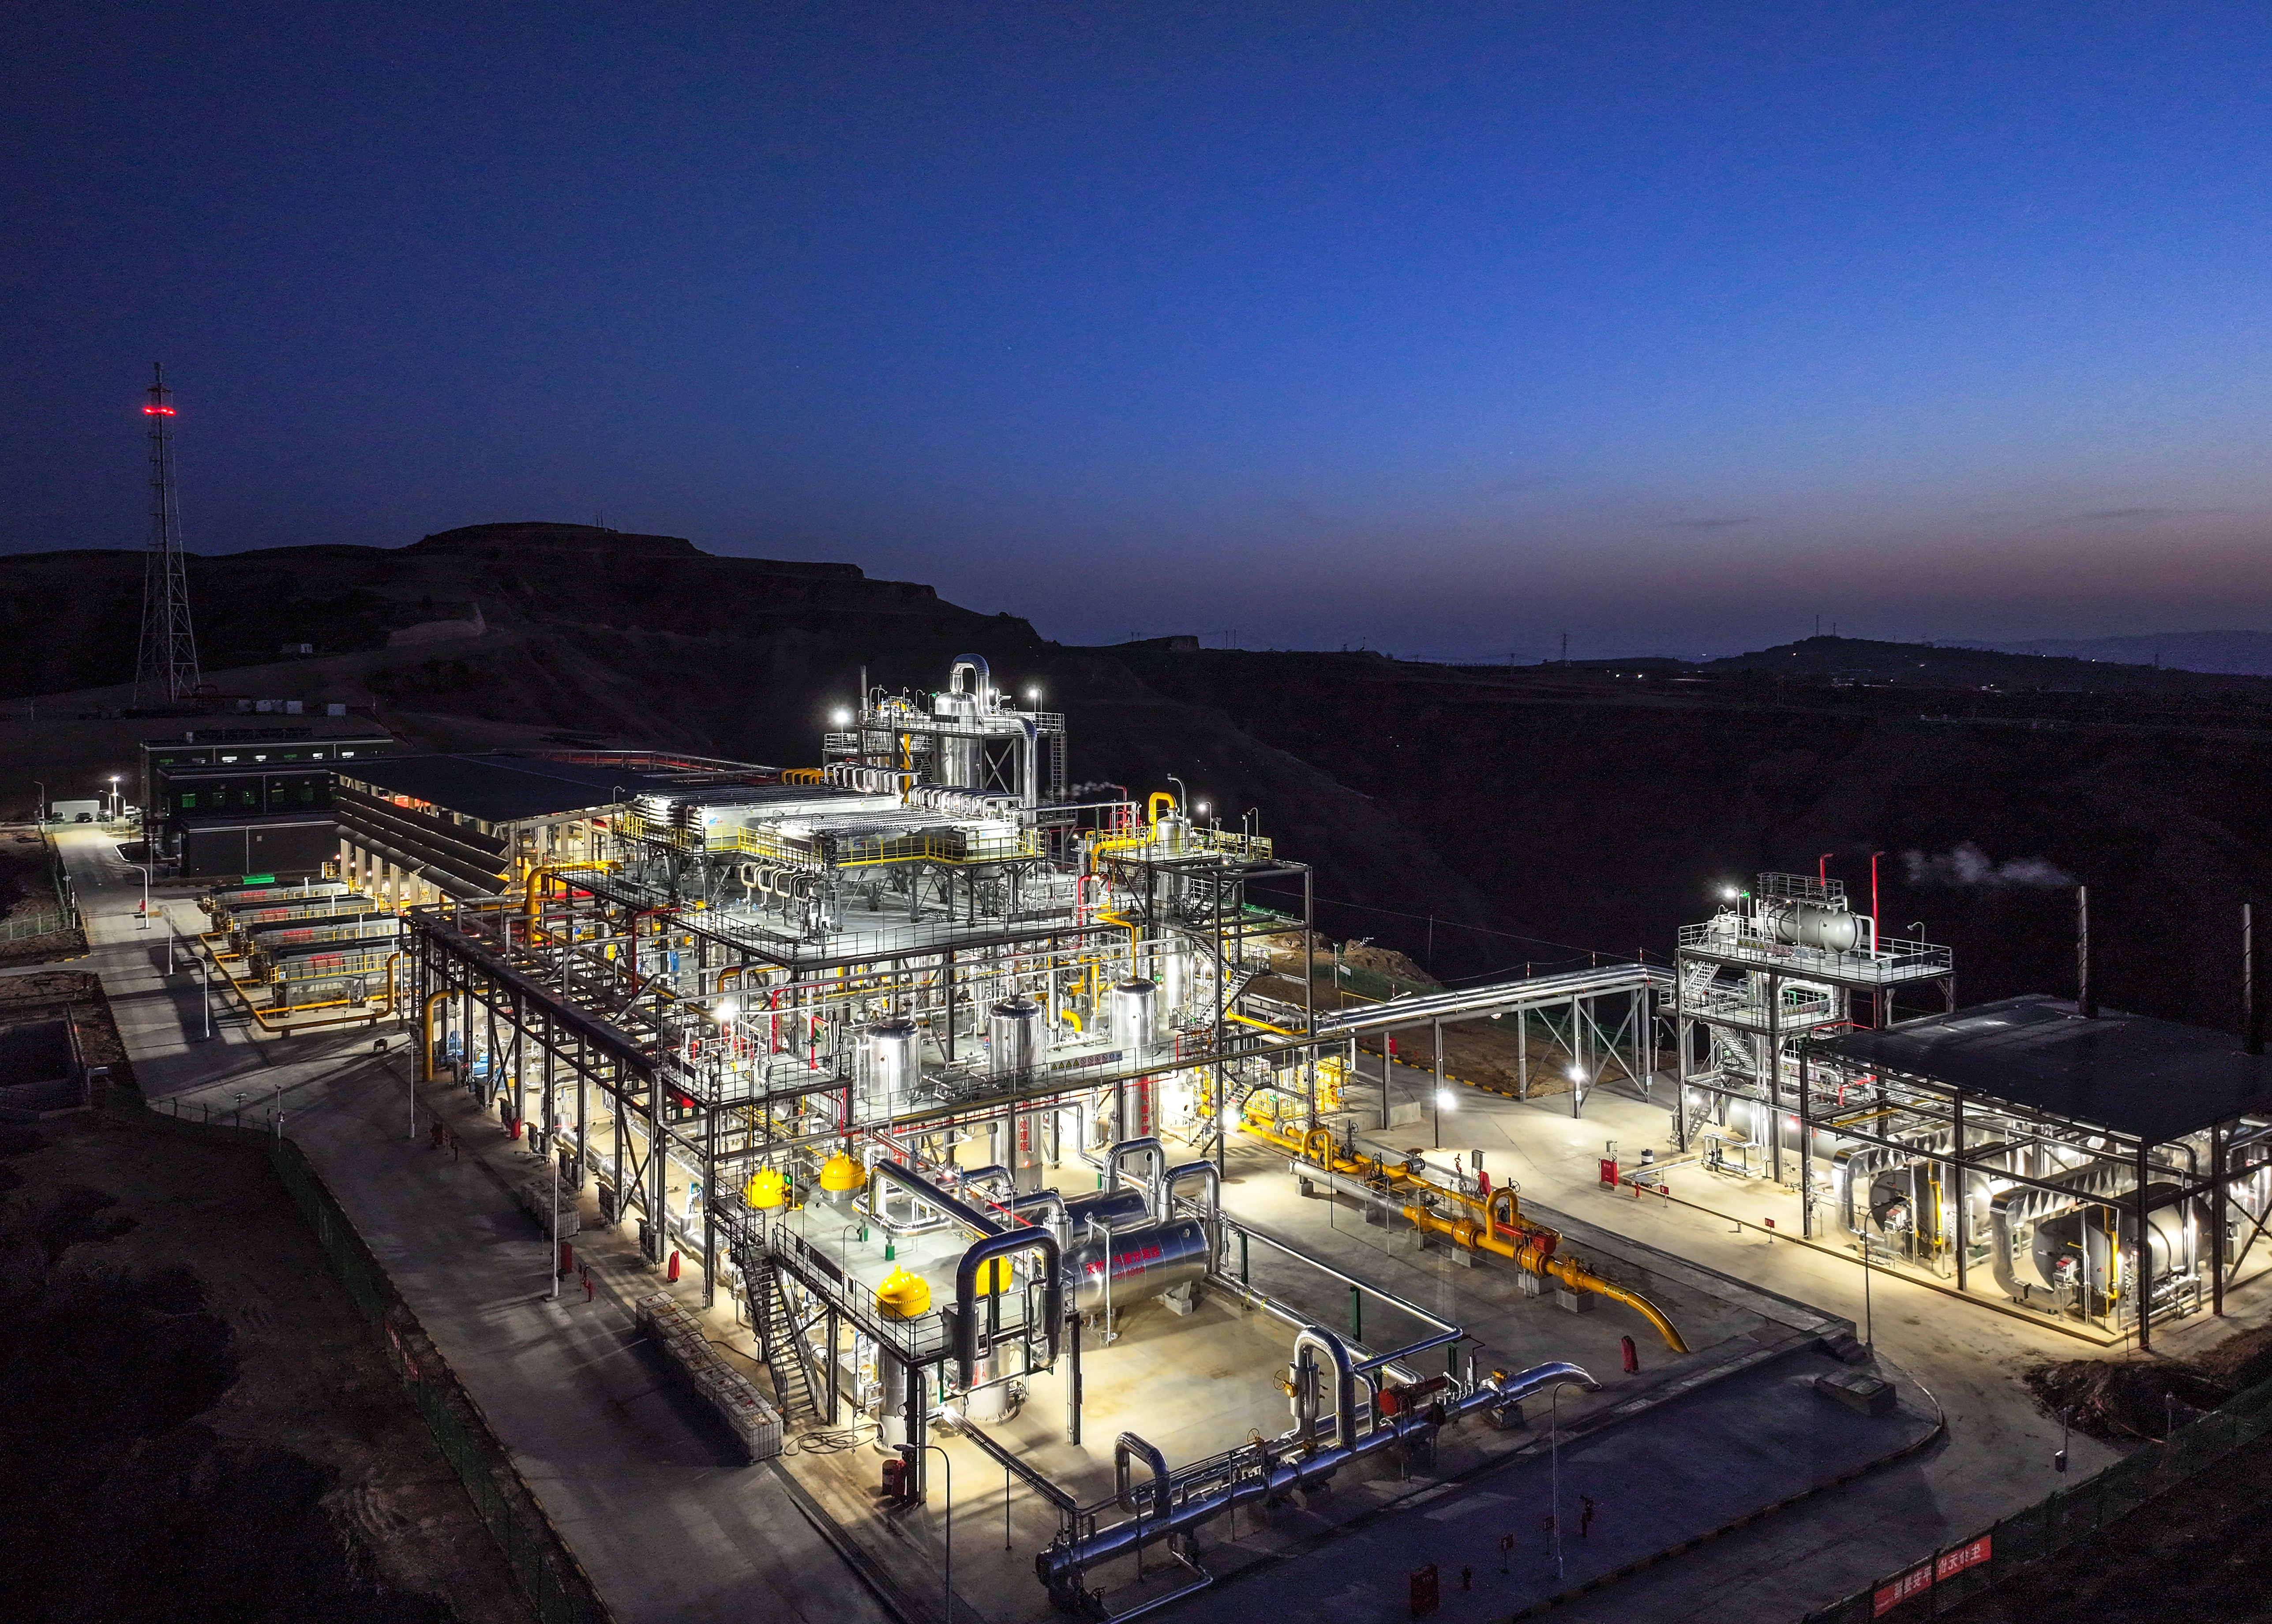
日处理原料天然气 300 万立方米,配套设置 4 台原料气压缩机,整套装置依次通过预处理、增压、脱酸、脱水工序,产出合格商品气外输。
原料气进厂后首先进入分离预处理单元,脱除气体携带的游离水、凝液以及固体杂质,初步净化原料气,保护后续压缩与净化设备。预处理后的原料气送入原料气压缩机进行增压,将气体压力提升至脱酸单元所需工况压力,为酸性气体脱除创造工艺条件。
脱酸单元采用氮甲基二乙醇胺(MDEA)溶液吸收工艺,利用 MDEA 溶剂选择性吸收特性,脱除天然气内硫化氢、二氧化碳等酸性组分。吸收酸性气体后的富胺液输送至再生塔解析,释放酸性气体,再生后的贫胺液重新循环参与吸收作业,实现胺液循环利用。
经过脱酸处理的净化气进入三甘醇(TEG)脱水单元,通过三甘醇溶剂吸收天然气中的水蒸气,有效降低天然气水露点,规避外输管线内水合物生成风险。脱水达标后的天然气即为合格商品气,经管网外输。
整套工艺流程成熟可靠,各单元衔接紧密,可稳定完成原料天然气净化处理,保障外输天然气品质满足外输标准。
主要设备展示
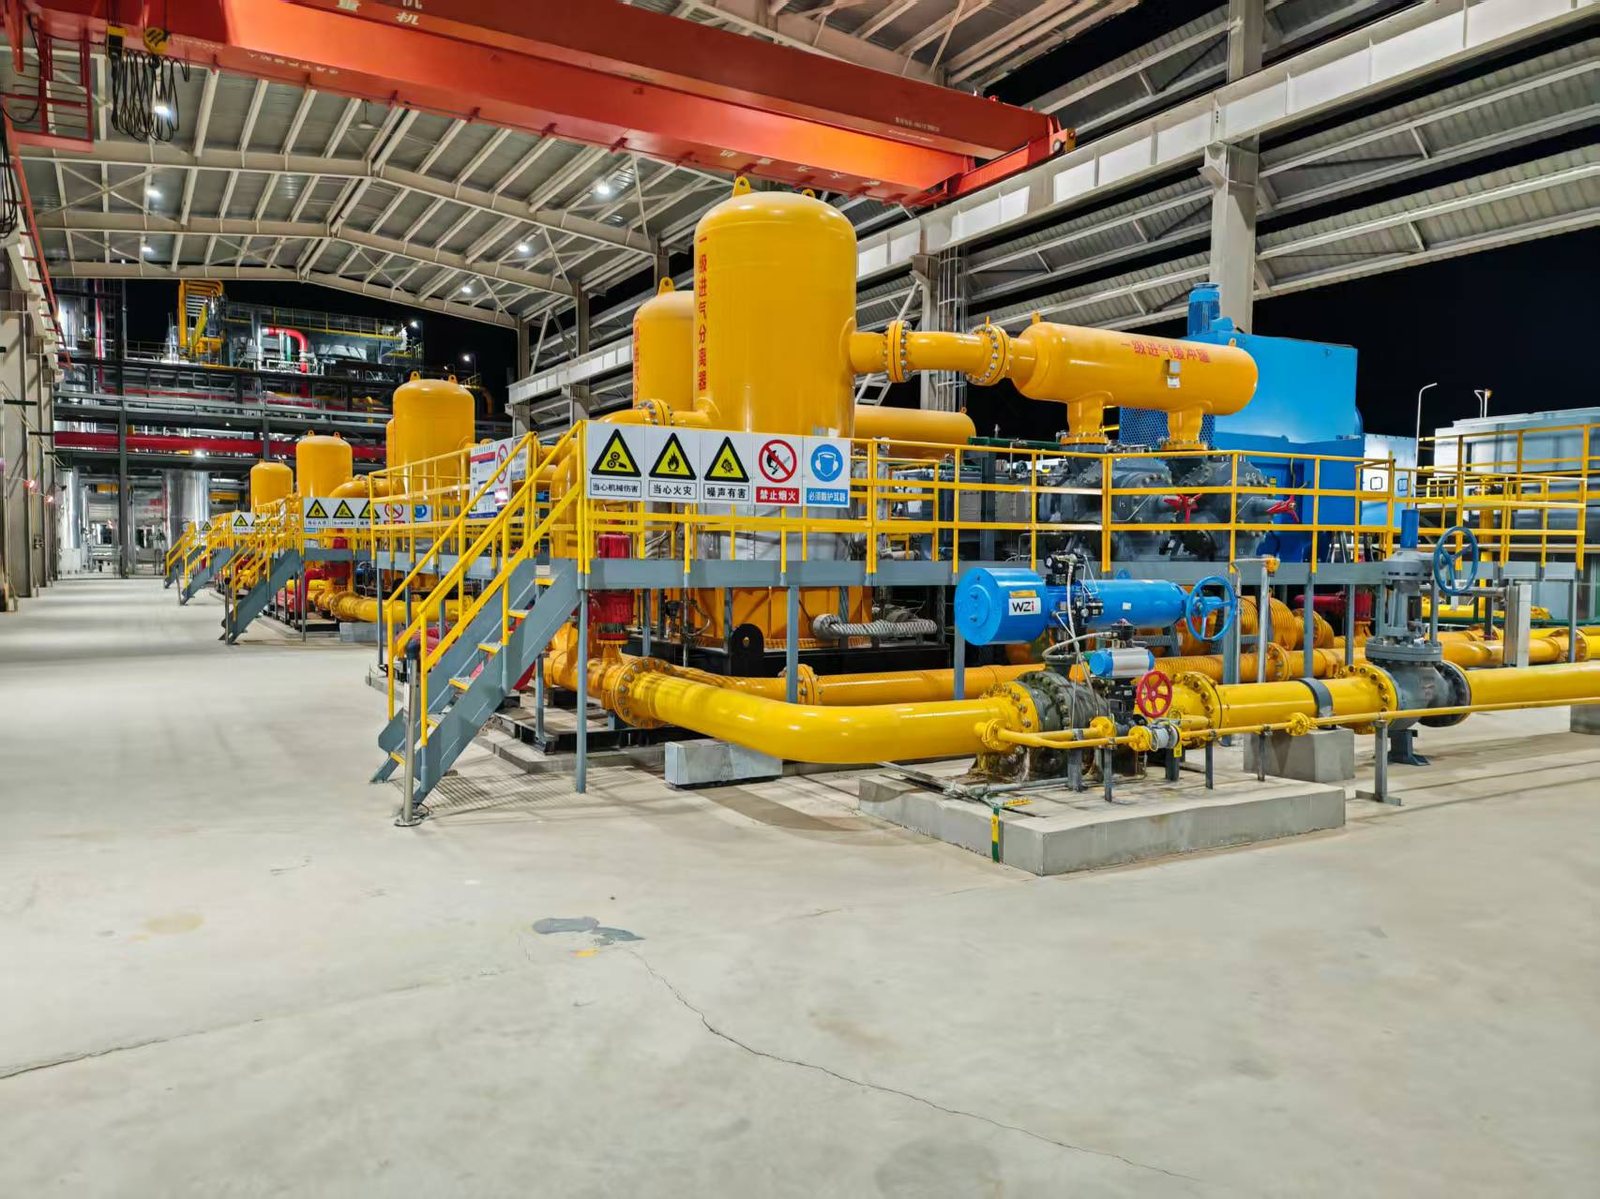
原料气压缩机
采用 2500KW 电驱压缩机
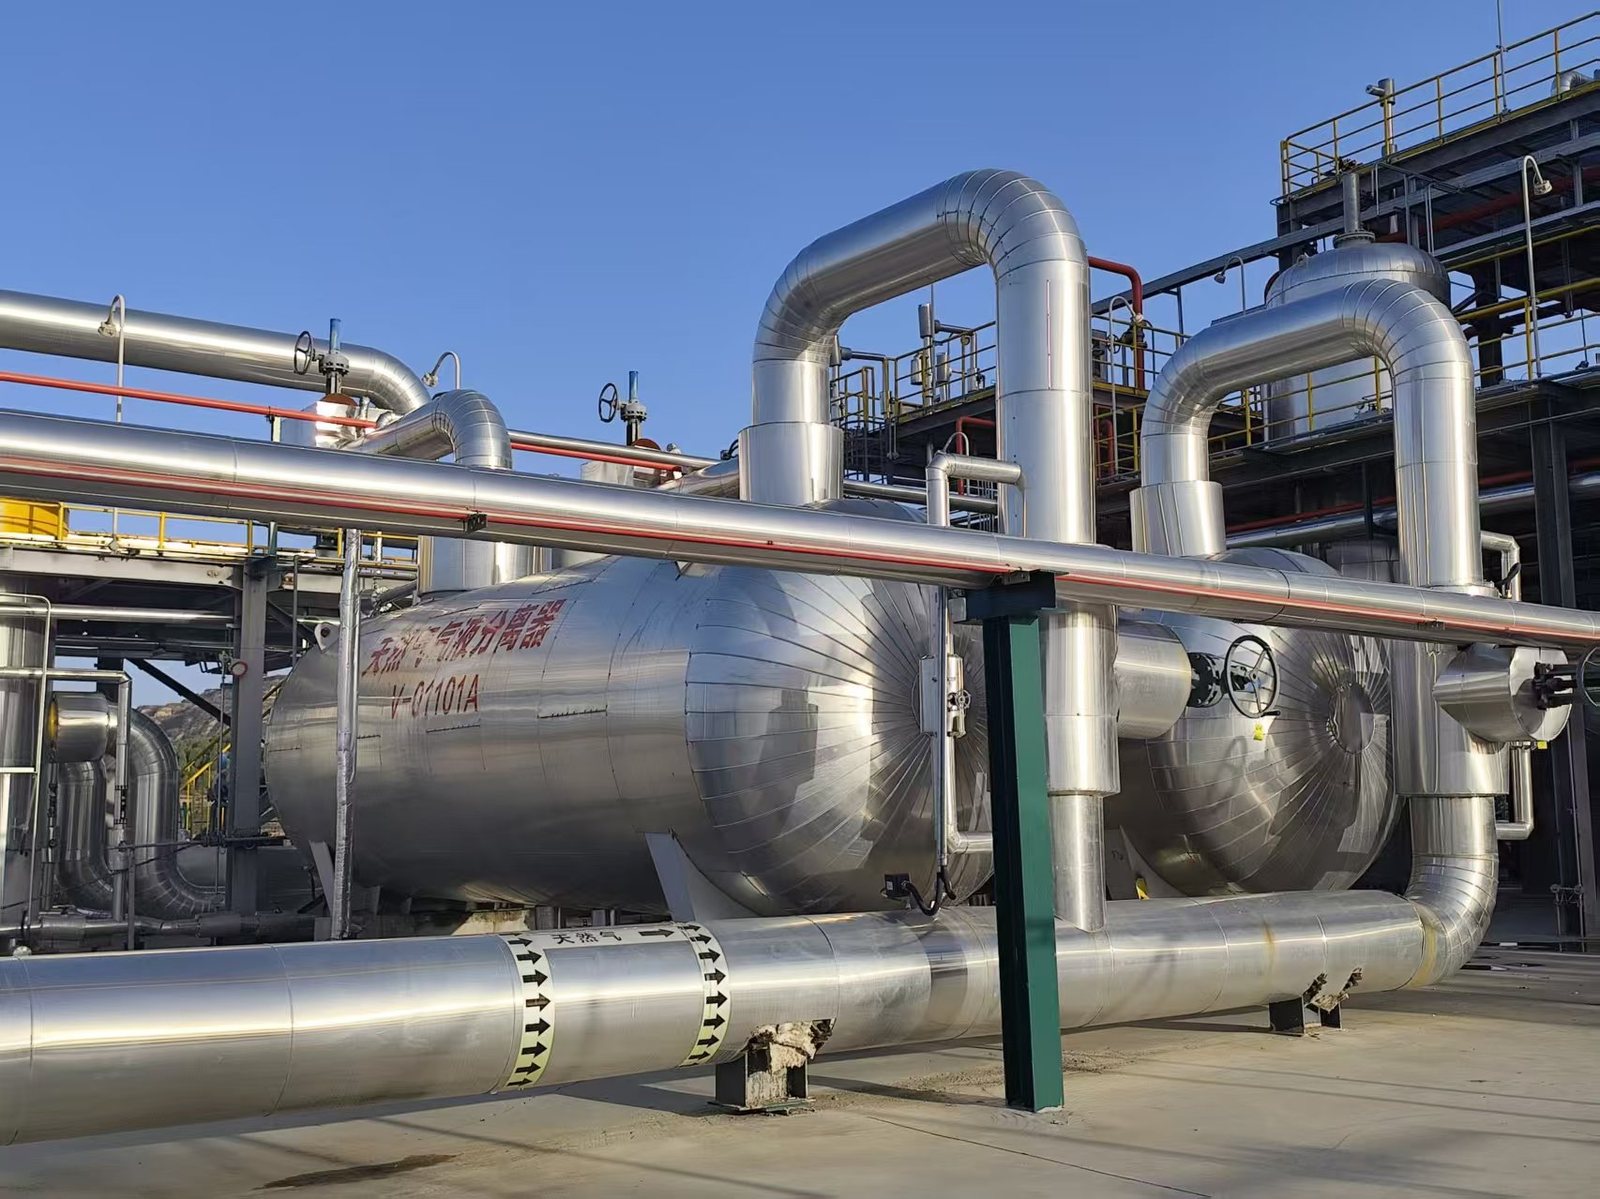
天然气气液分离器
直径 2.6m
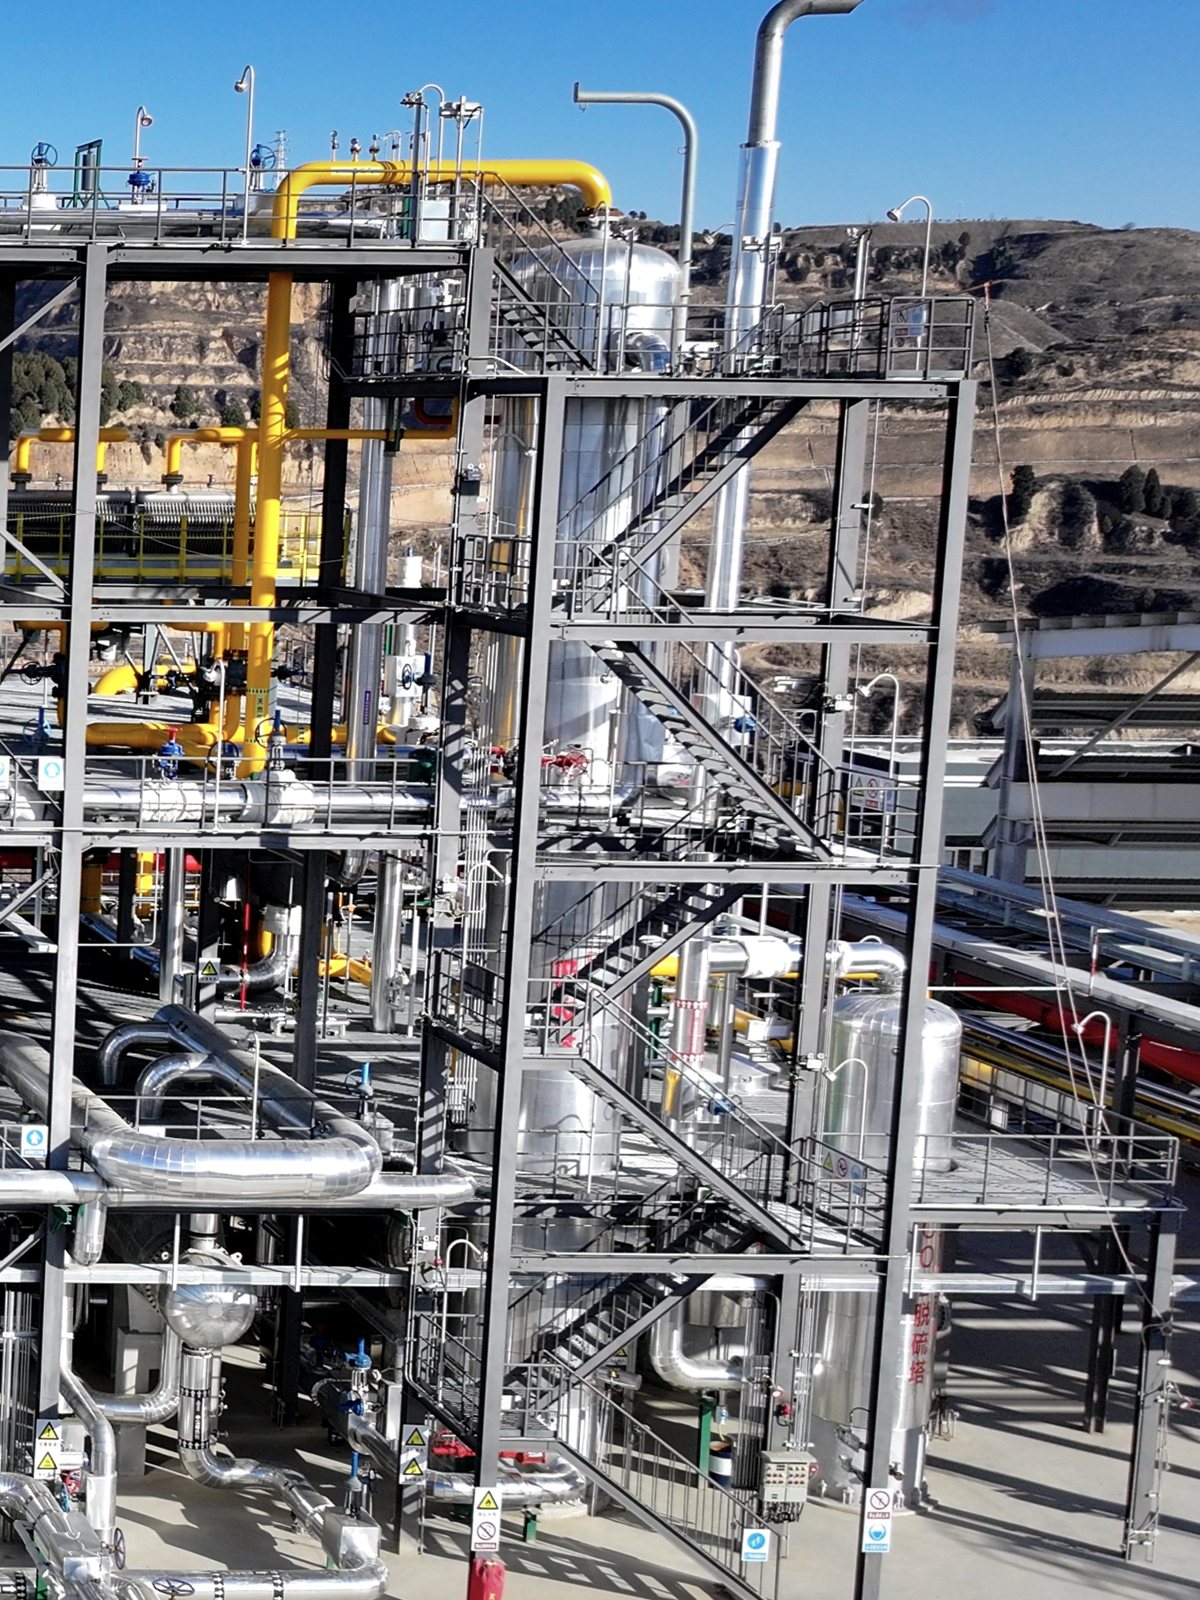
吸收塔
塔径 2.4m
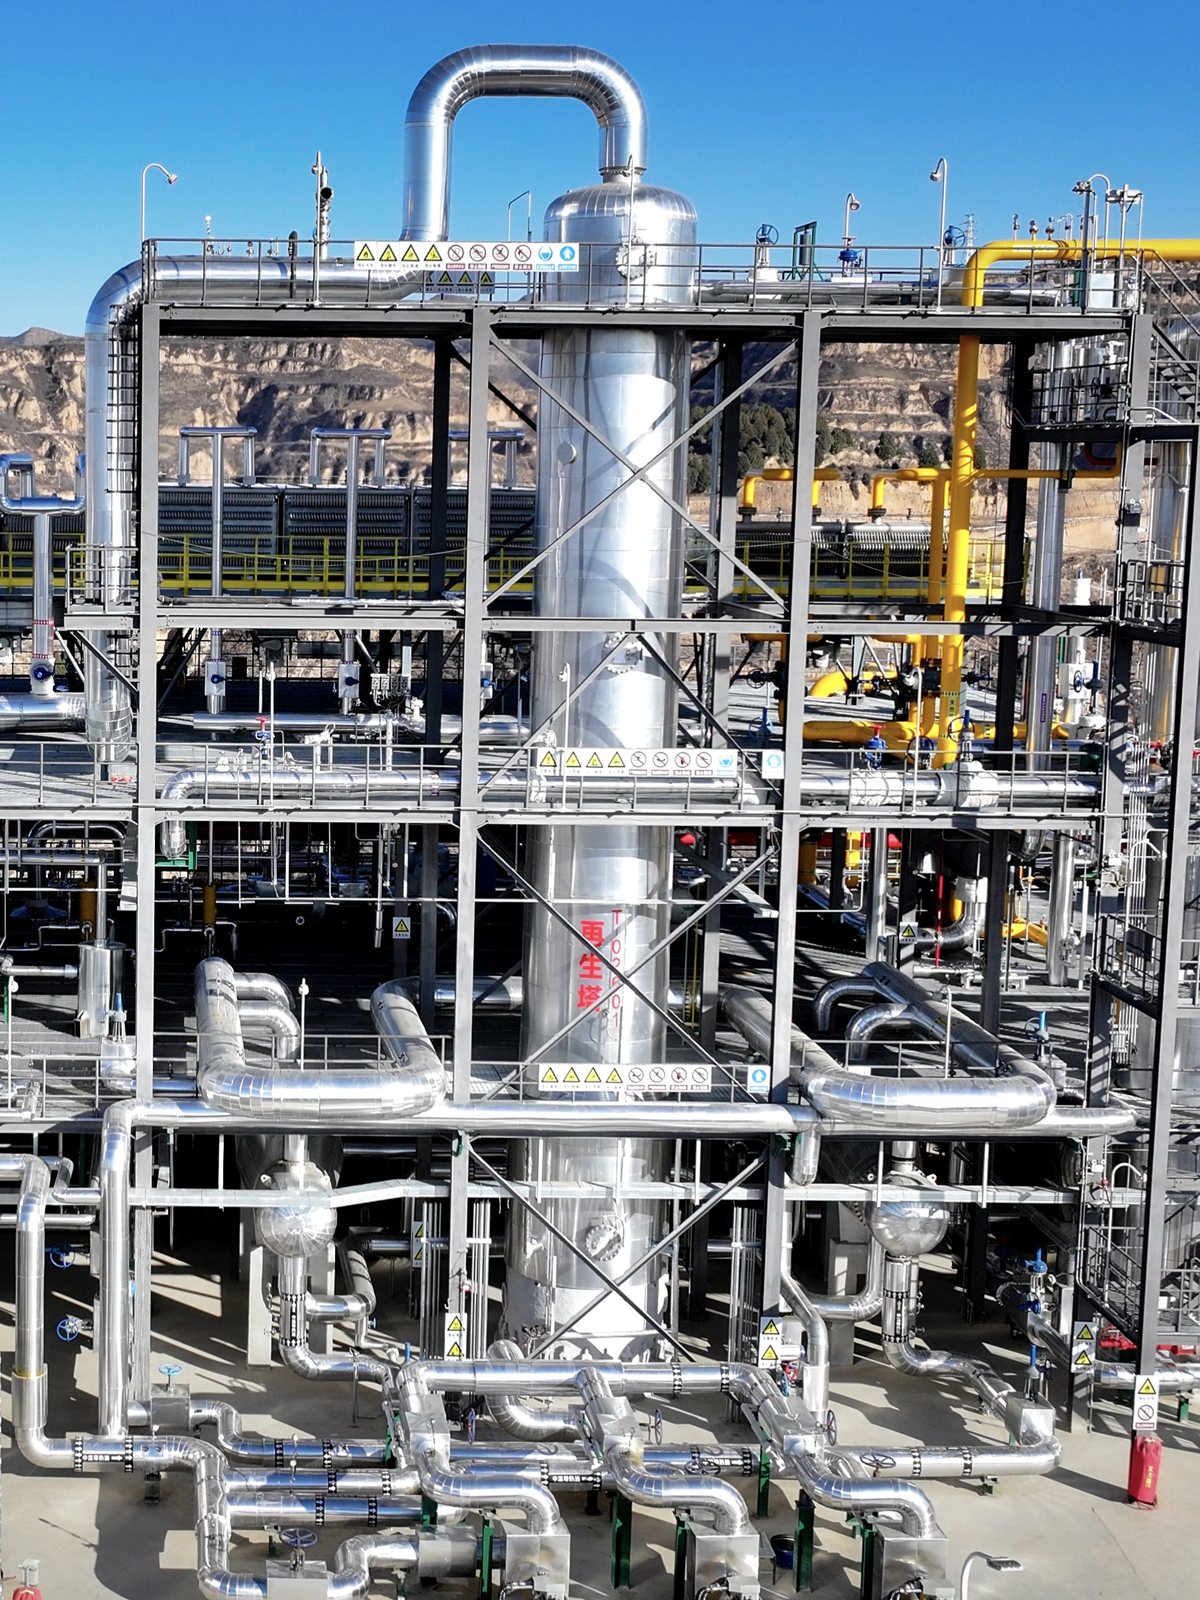
再生塔
塔径 2.7m
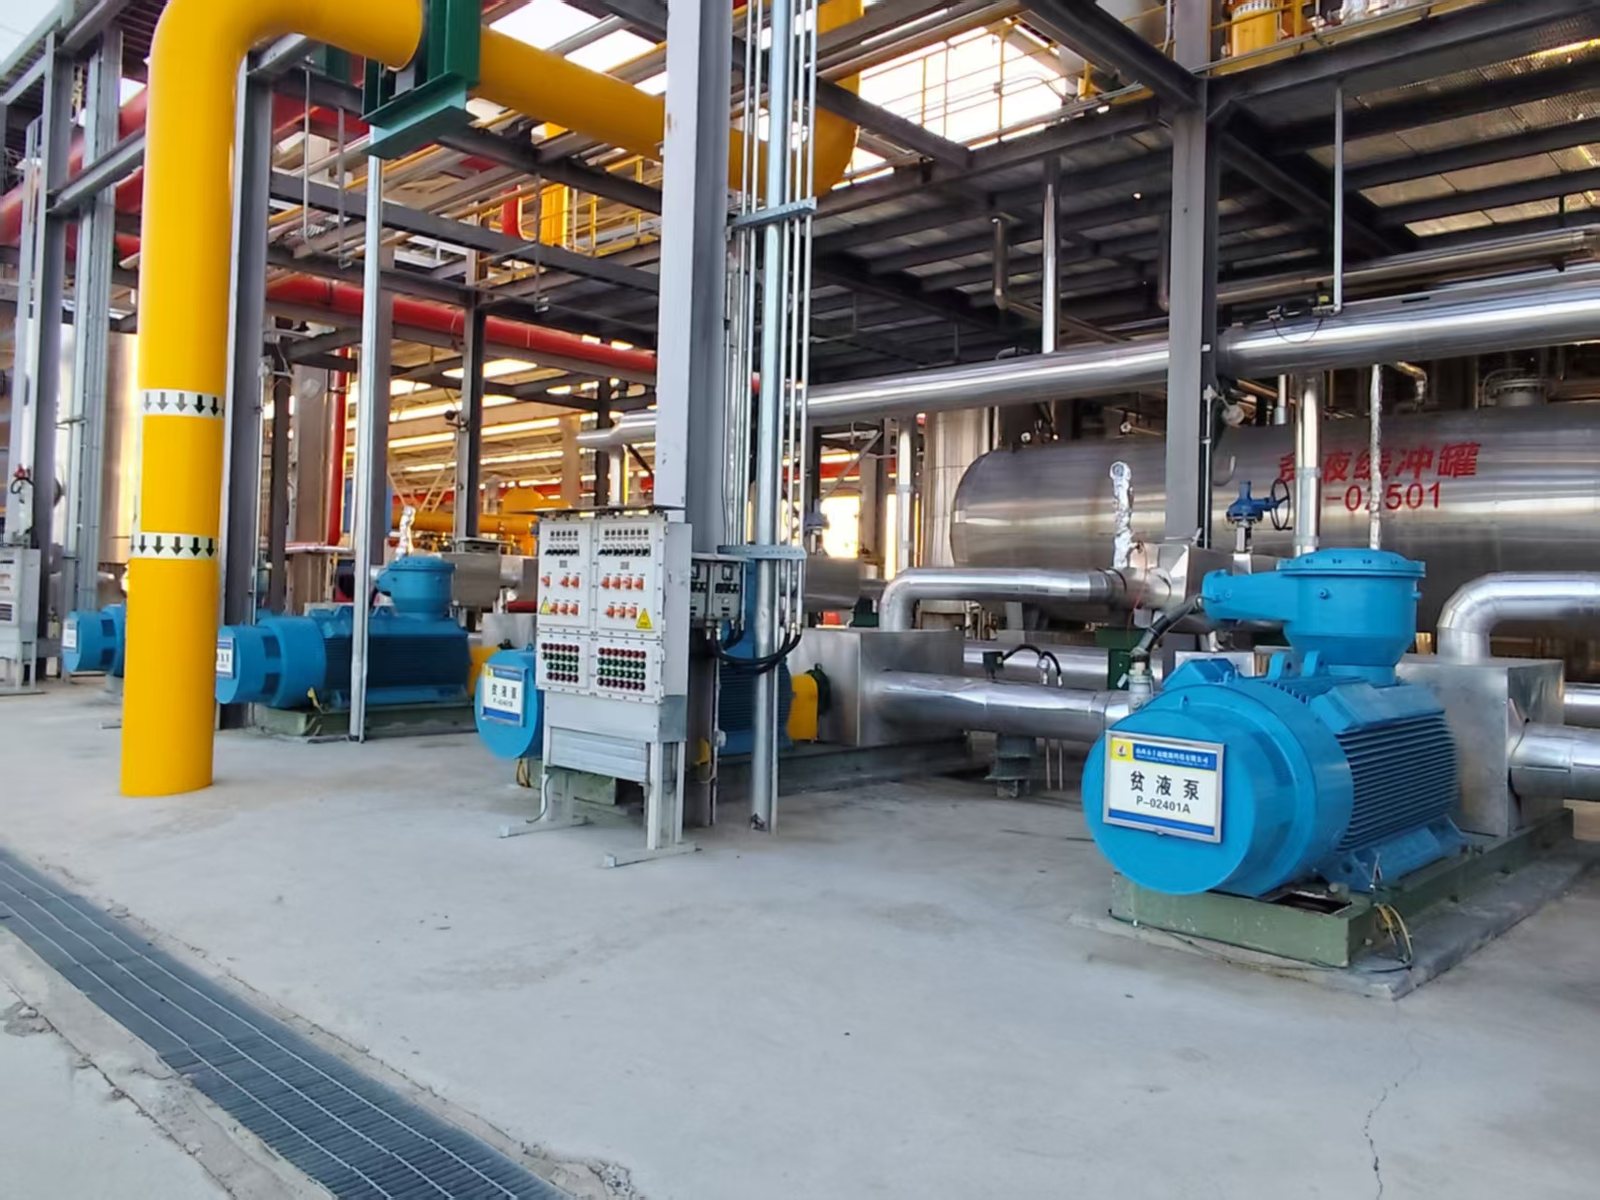
贫液泵
使用 10kV 高压电机
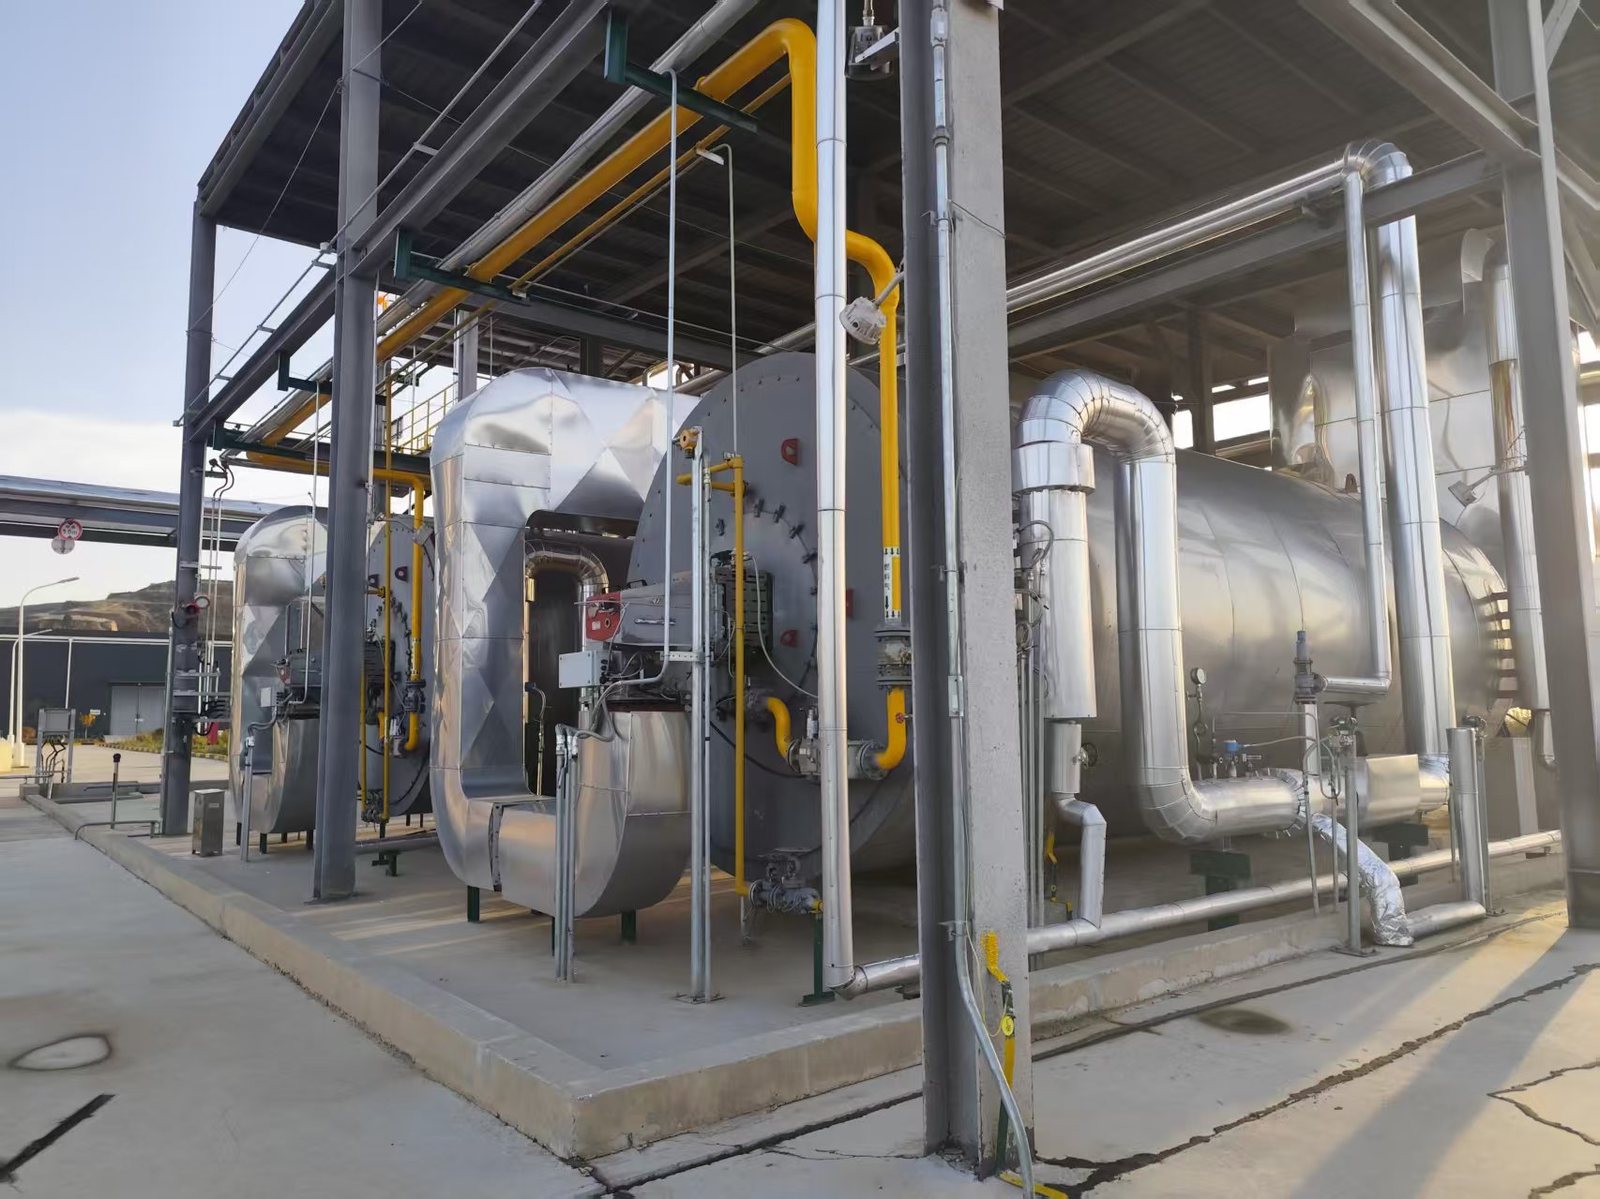
导热油炉
热功率 9500KW
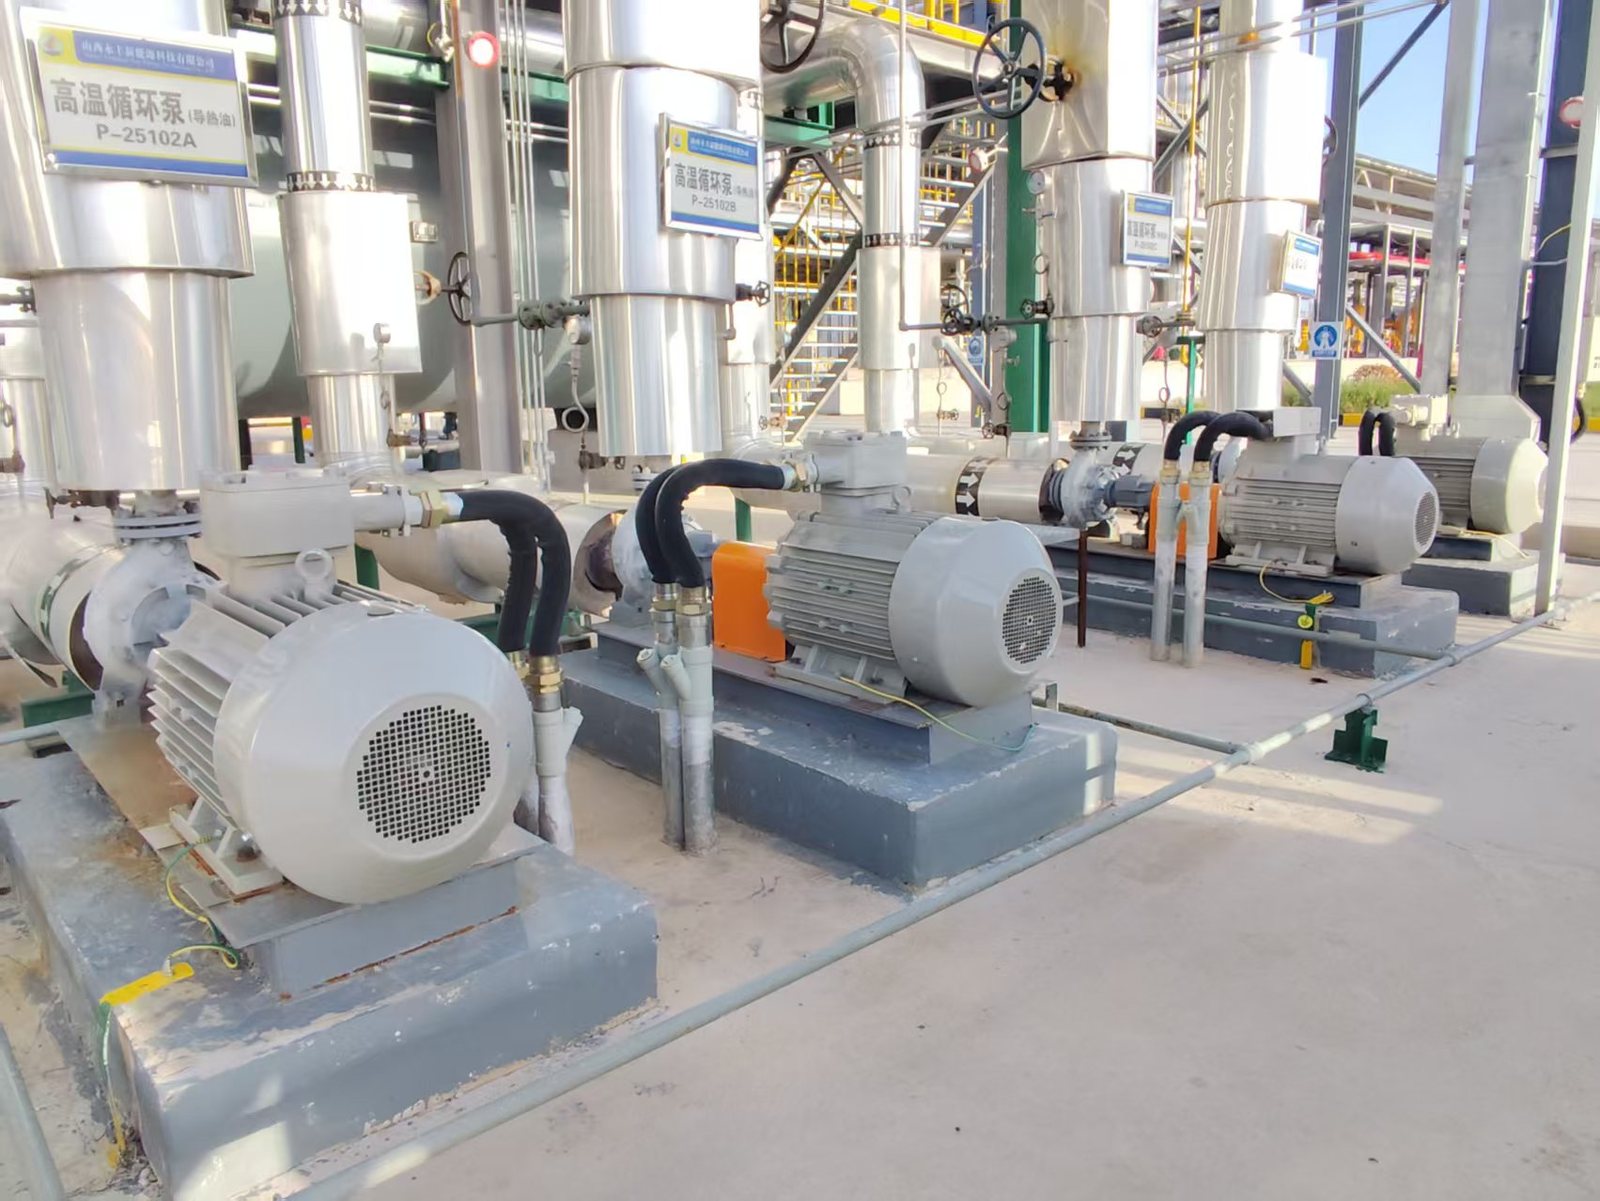
高温导热油循环泵
采用凯士比导热油专用循环泵
技术优势
先进技术
压缩机采用中石油济柴自研天然气压缩机组,国产化成套设备,支持远程监控、无人值守,抗硫能力强,运维便捷,保障供气稳定。
节能降耗
定期开展进厂原料气组分检测分析,依据气质变化动态调整设备运行参数,精准匹配工况,实现节能降耗。
动态调荷
密切对接上下游单位,跟踪气量供需变化,实时调整生产负荷,保障平稳供气。